

 English
 Français
 العربية
 한국어
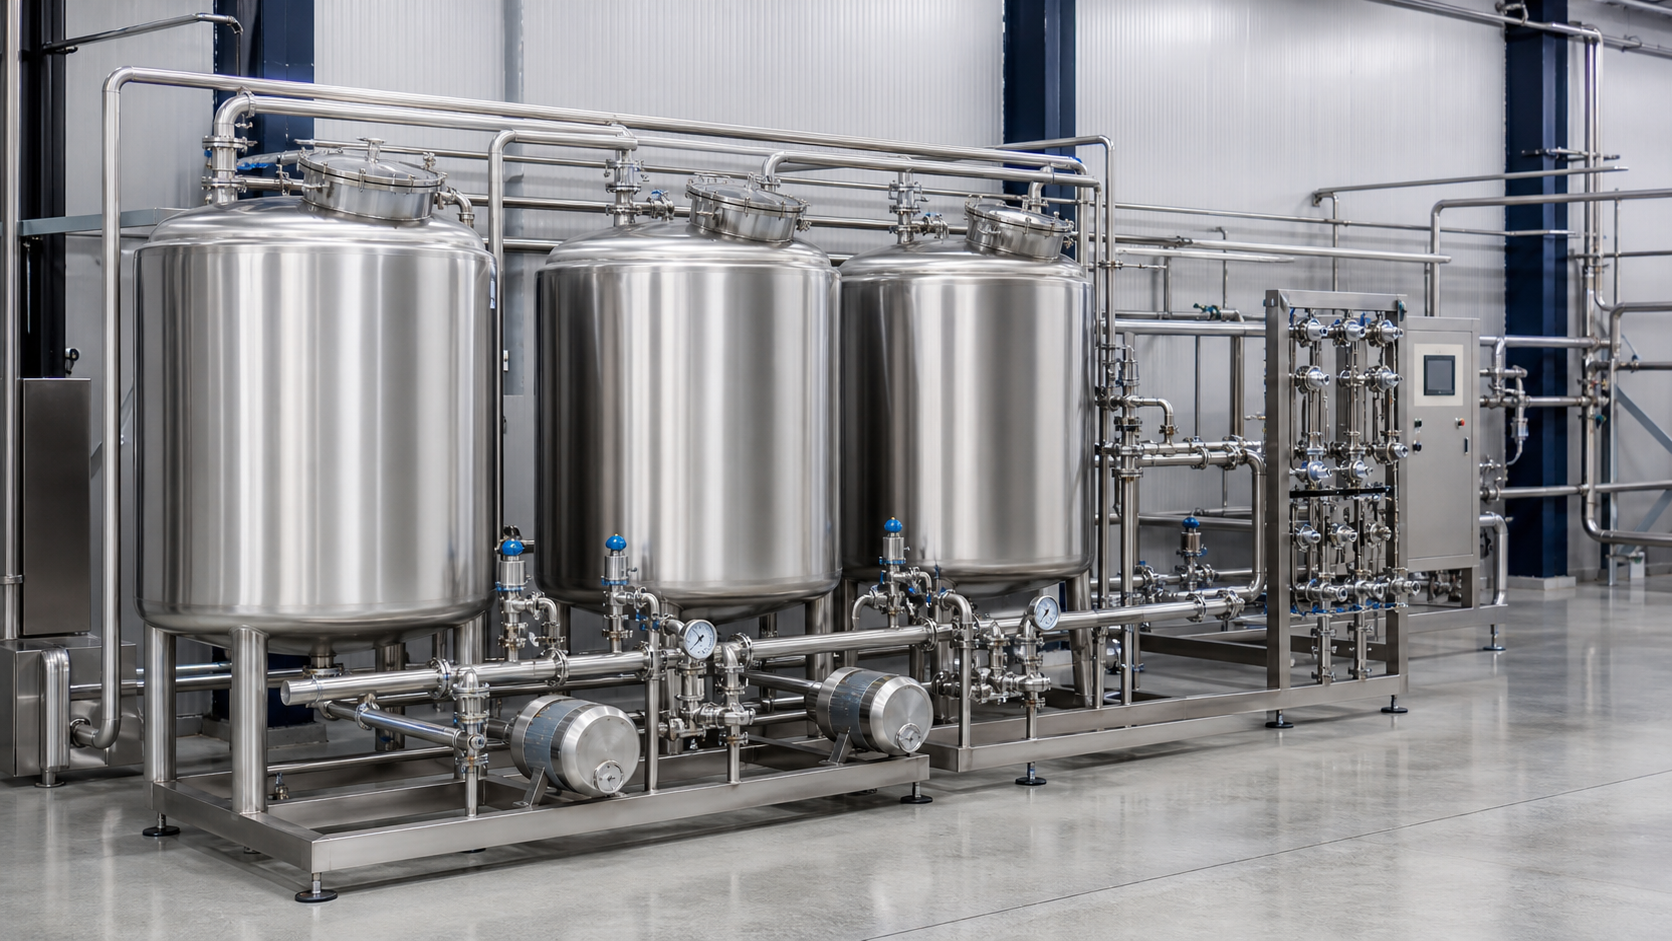
La limpieza en el lugar (CIP, por sus siglas en inglés de «clean-in-place») es un método controlado para limpiar las superficies en contacto con el producto de tanques, tuberías, intercambiadores de calor y llenadoras sin desmontarlos. En las operaciones de bebidas, una limpieza CIP eficaz en la producción de bebidas es lo que hace posibles cambios de línea rápidos, seguros y reproducibles entre distintos productos.
Esta guía explica cómo funciona el CIP, cómo planificar y validar la limpieza de cambio de producto y cómo reducir el tiempo de transición sin comprometer la higiene. Se centra en las decisiones prácticas que enfrentan a diario las marcas y los equipos de producción: secuenciación de productos, alérgenos, calidad del agua, herramientas de validación, documentación y liberación.
¿Qué es el CIP en una planta de bebidas?
El CIP es una secuencia programada de pasos de enjuague y limpieza que circulan por equipos cerrados para eliminar suciedades como azúcares, proteínas, pulpa, colorantes, aromas y minerales. Normalmente utiliza agua, detergentes alcalinos y/o ácidos y una sanitización final, todo controlado por el tiempo, el caudal, la concentración química y la temperatura definidos en los procedimientos de la planta y las recomendaciones del proveedor de productos químicos.
A diferencia del COP (limpieza fuera del lugar), el CIP evita desmontar los componentes principales, mejora la repetibilidad y reduce el contacto manual con productos químicos. Cuando está correctamente diseñado y validado, ofrece estándares de higiene constantes y cambios eficientes entre referencias.
Por qué importa el CIP en el cambio de línea entre productos
Una limpieza de cambio eficaz elimina los residuos que podrían trasladar sabor, color, edulcorantes o alérgenos al siguiente lote. También minimiza el tiempo de inactividad y los desperdicios. En mercados regulados o cuando las especificaciones del cliente son estrictas, un CIP validado respalda la integridad del producto, la exactitud del etiquetado y la confianza en la marca.
- Inocuidad alimentaria: reducir los riesgos microbiológicos y de alérgenos entre productos.
- Consistencia de la calidad: evitar sabores extraños, transferencia de color o turbidez causados por residuos.
- Eficiencia operativa: acortar la transición manteniendo una limpieza verificable.
- Garantía normativa y de etiquetado: respaldar declaraciones como «sin alérgenos añadidos» cuando correspondan a la formulación y estén verificadas por controles.
¿Cómo funciona normalmente un ciclo CIP en bebidas?
Las recetas exactas varían según el equipo, la suciedad del producto y el programa químico. Una estructura habitual incluye un preenjuague, un lavado con detergente, un enjuague intermedio, un lavado ácido (si existe riesgo de incrustaciones), un enjuague final y una sanitización. Cada paso tiene un objetivo definido y puntos de control.
| Paso del CIP | Propósito | Puntos de control clave |
|---|---|---|
| Preenjuague | Eliminar la suciedad gruesa, disolver azúcares, arrastrar partículas | Velocidad de flujo, claridad del enjuague, seguimiento de conductividad/pH |
| Lavado alcalino | Descomponer materia orgánica (proteínas, aromas, aceites), emulsionar residuos | Concentración química, tiempo de circulación, temperatura objetivo, turbulencia |
| Enjuague intermedio | Eliminar el detergente para limitar el arrastre al paso siguiente | Volumen de enjuague, retorno de la conductividad al valor base |
| Lavado ácido (según necesidad) | Eliminar incrustaciones minerales, piedra de leche y ensuciamiento térmico | Concentración, tiempo de contacto, compatibilidad con los materiales |
| Enjuague final | Evacuar los productos químicos restantes; preparar para el sanitizante | Calidad del enjuague, baja conductividad, plan de muestreo microbiano |
| Sanitización | Reducir los microbios residuales antes del arranque | Tipo de sanitizante, tiempo de contacto, enjuague posterior (si lo exige el sanitizante) |
Intención de diseño: lograr la acción mecánica (flujo y turbulencia), la acción química (detergente y sanitizante), el control del tiempo y, cuando proceda, de la temperatura, todo ajustado a la suciedad y al equipo. Los parámetros de la receta deben documentarse y estar sujetos a control de cambios.
Planificación de la limpieza de cambio entre distintos tipos de bebidas
No todos los cambios conllevan el mismo riesgo. Un enfoque basado en el riesgo permite ejecutar recetas más cortas y dirigidas para los cambios de bajo riesgo y recetas completas y validadas cuando el riesgo es alto (p. ej., transiciones con alérgenos). Considere el par de productos, las características de la suciedad y las implicaciones de etiquetado.
| Escenario de cambio | Riesgo relativo | Enfoque de limpieza | Notas |
|---|---|---|---|
| Agua a agua ligeramente saborizada | Bajo | Receta corta (enjuague + sanitizante) | Verificar la aceptabilidad del arrastre de olor/sabor |
| Bebida de jugo claro a jugo de color más oscuro | Medio | Ciclo alcalino estándar + verificación | Vigilar colorantes y puntos de retención de pulpa |
| Lácteo/proteína vegetal a bebida sin proteína | Alto | CIP completo validado | Las suciedades proteicas pueden requerir una química alcalina específica |
| Producto con alérgenos a producto sin alérgenos | Muy alto | CIP completo validado + verificación de alérgenos | Se requieren pruebas rápidas de alérgenos y documentación |
| Jarabe de Brix alto a bebida de Brix bajo | Medio | Énfasis en el preenjuague + alcalino estándar | La disolución del azúcar y los puntos de drenaje son críticos |
| Bebida carbonatada ácida a bebida sin gas neutra | Medio | Ciclo estándar + controles de pH/venteo de CO2 | Gestionar la espuma y las bolsas de gas |
La planificación de la secuencia ayuda: producir de claro a oscuro, de sin alérgenos a con alérgenos y formulaciones simples antes que emulsiones complejas cuando sea posible. Cuando no lo sea, esté preparado con la receta validada del «peor caso» y las pruebas de verificación de apoyo.
Validación de la limpieza en el lugar para bebidas: ¿qué evidencia cuenta?
La validación demuestra que un programa CIP, ejecutado según lo diseñado, puede lograr de forma consistente la limpieza requerida. Es distinta de la verificación rutinaria (controles durante/después de cada ejecución) y del monitoreo (parámetros del proceso registrados en cada ciclo).
Herramientas prácticas para la validación y la verificación rutinaria
Lo habitual es una caja de herramientas combinada. Elija métodos acordes con sus suciedades, sus riesgos y las expectativas normativas de sus mercados objetivo.
- Controles visuales y sensoriales: sin suciedad visible, sin olor extraño, sin decoloración en hisopos o toallitas.
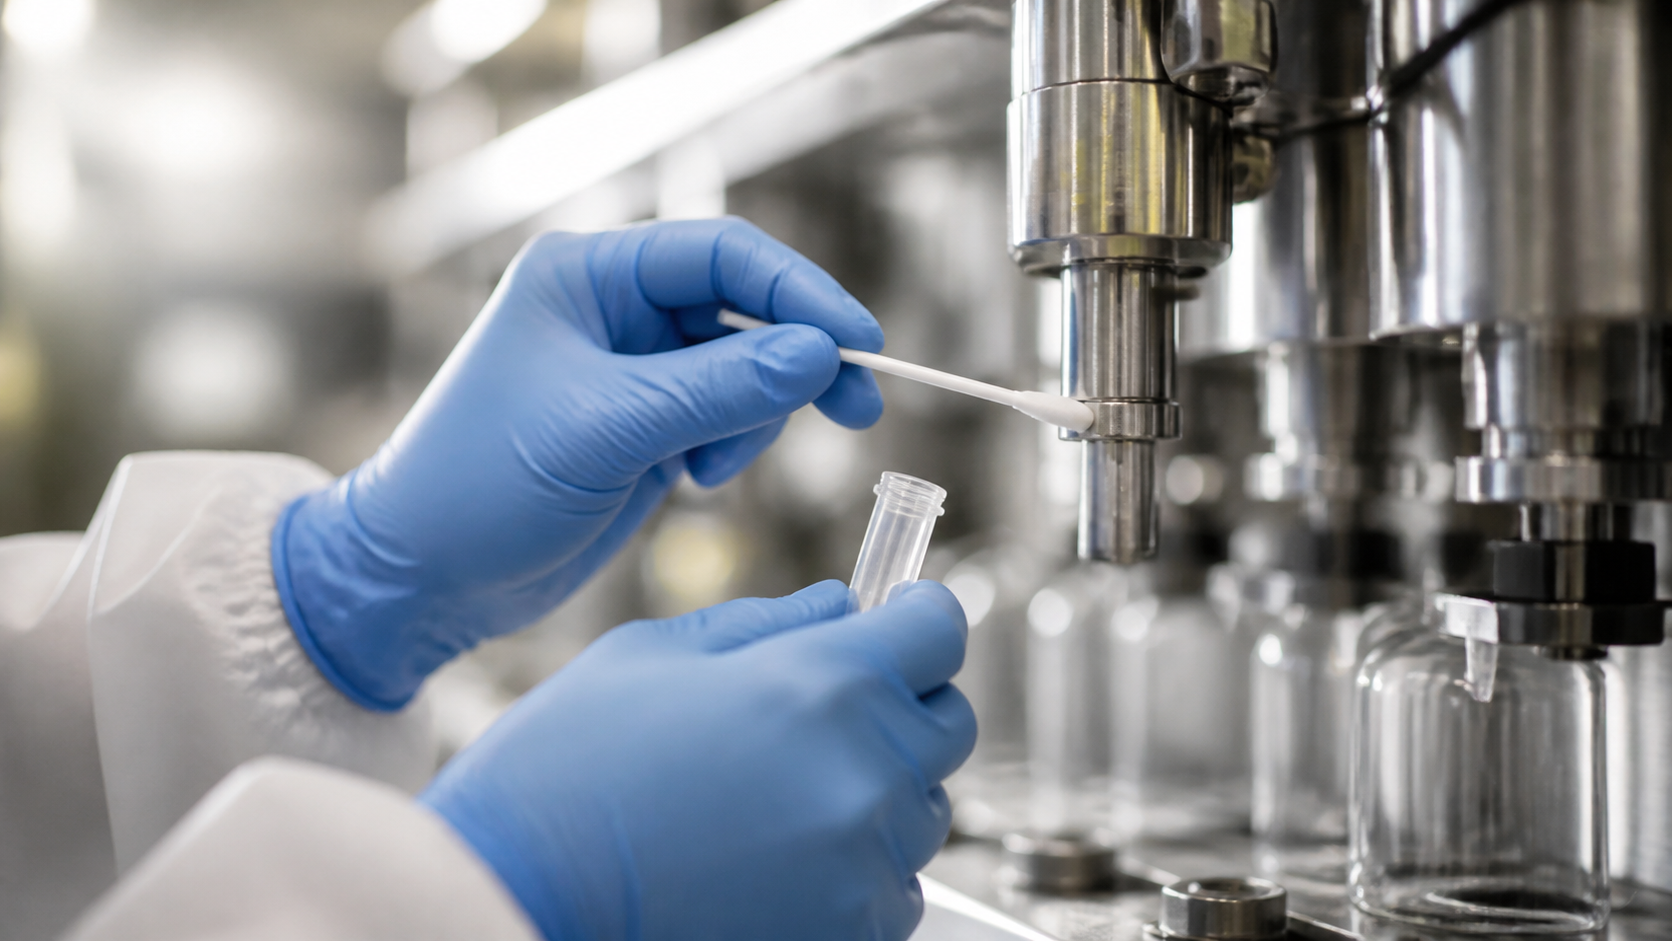
- Bioluminiscencia ATP: indicación rápida de residuos orgánicos en puntos seleccionados.
- Pruebas rápidas de alérgenos: pruebas con hisopo o de enjuague para proteínas específicas al cambiar desde productos con alérgenos.
- Seguimiento de conductividad y pH: monitorear la concentración de los productos químicos y el enjuague efectivo hasta el valor base.
- COT en el enjuague final (cuando proceda): medida indicativa de la materia orgánica residual.
- Hisopos microbiológicos o muestras de enjuague: según el plan de muestreo del sitio.
- Pruebas con cupones o riboflavina (cobertura de aspersión): útiles durante la validación inicial de la cobertura en tanques.
Combínelas con evidencia documental: parámetros de la receta CIP, alarmas/enclavamientos y registros de lote. Para programas centrados en alérgenos, consulte la guía detallada en Control de alérgenos en la fabricación de bebidas.
Definición de puntos críticos de control y de verificación
Mapee los puntos «más propensos a ensuciarse» y «más difíciles de limpiar»: válvulas de la llenadora, juntas, ramales muertos, divisores de flujo, placas de intercambiadores de calor, colectores de jarabe y puntos de drenaje. Asigne puntos y frecuencias de muestreo. Durante la validación, demuestre que la receta CIP seleccionada alcanza los objetivos en estos puntos y en condiciones de «peor caso» (p. ej., el tiempo máximo de producción antes de limpiar).
Calidad del agua: por qué determina la consistencia del CIP
La química del agua influye en el desempeño del detergente, la eficiencia del enjuague y la formación de incrustaciones. Las plantas que gestionan la estabilidad del agua de proceso suelen lograr resultados de CIP más predecibles, menos limpiezas correctivas y menor consumo de productos químicos. Para profundizar en las etapas de tratamiento y el diseño de sistemas, véanse Tratamiento del agua en la fabricación de bebidas y cómo la consistencia del agua de proceso afecta a la repetibilidad sensorial y a la limpieza de los equipos.
Cómo reducir el tiempo de cambio sin arriesgar la higiene
Acortar los cambios es cuestión de ingeniería, planificación y verificación, no de recortar esquinas. El objetivo es eliminar esperas y pasos de poco valor manteniendo resultados de higiene medibles.
- Principios SMED: trasladar las tareas de preparación fuera del tiempo de parada (p. ej., precalentar los tanques CIP, dejar listos los productos químicos, preparar kits de juntas y sellos).
- Recetas CIP automatizadas: pasos controlados por PLC con puntos de consigna validados, enclavamientos y registro de datos.
- Secuenciación de productos: planificar el orden de producción para reducir las transiciones de alto riesgo.
- Pigging en líneas de producto: recuperar el producto residual antes del CIP para reducir la carga de suciedad.
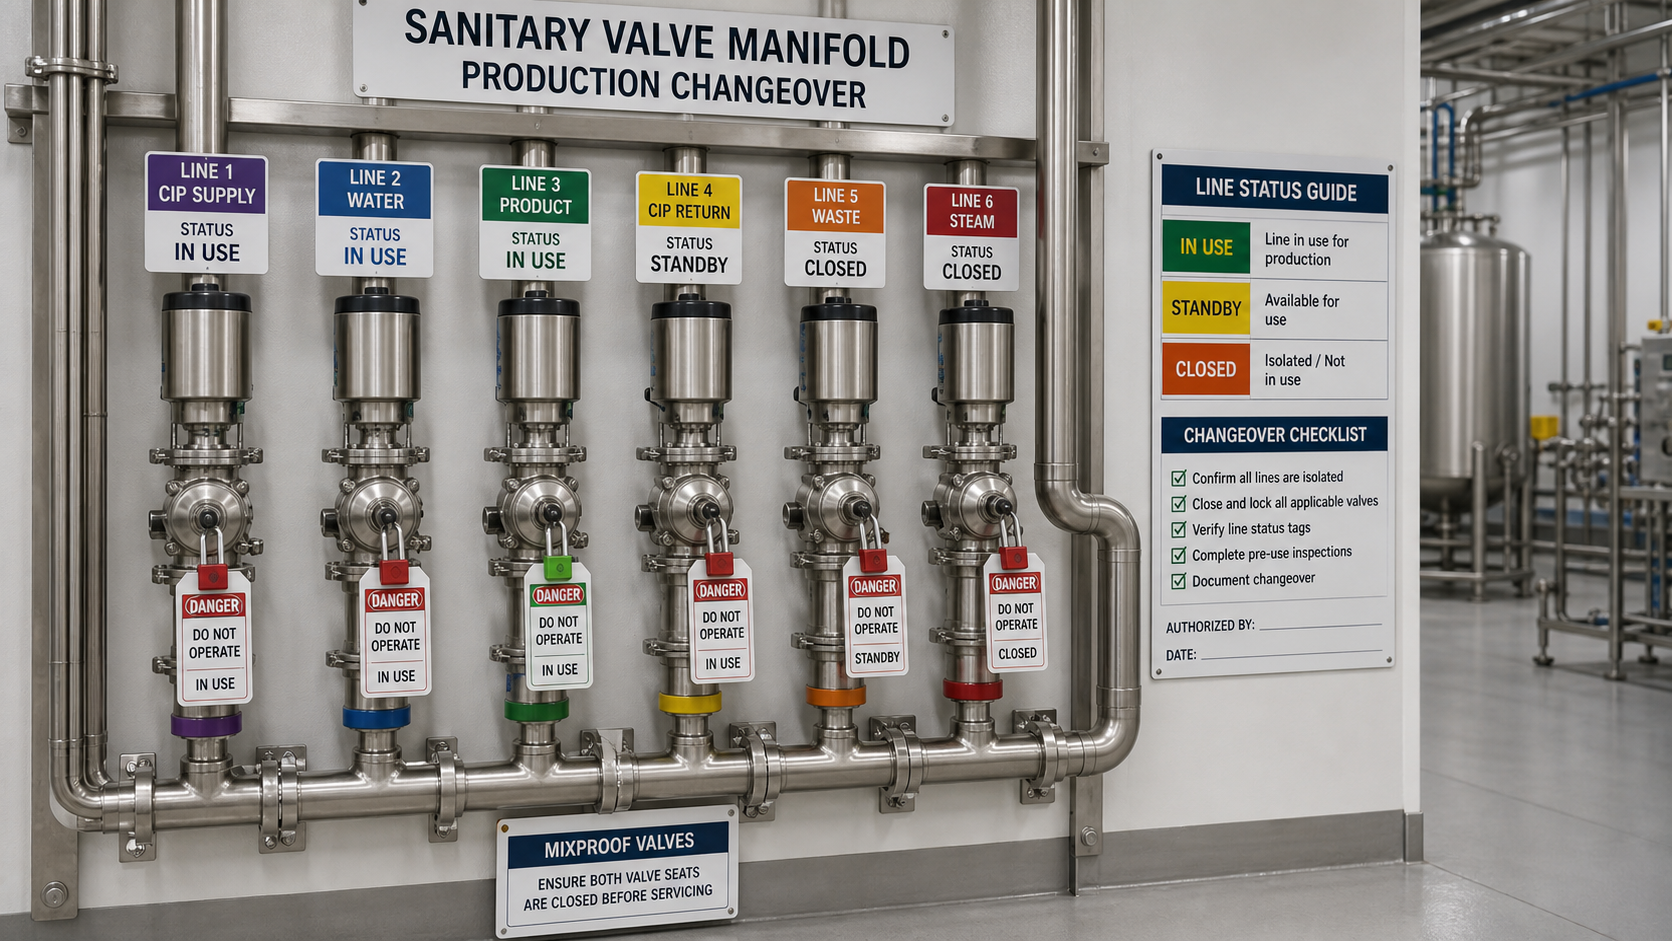
- Válvulas mixproof y colectores: permiten una preparación en paralelo o aislamientos parciales para comprimir el tiempo.
- Drenabilidad optimizada: incorporar pendientes, cortes de aire y puntos de drenaje para evitar acumulaciones.
- Sensores en tiempo real: usar las señales de conductividad y temperatura para avanzar de paso cuando realmente se alcanzan los puntos finales.
- Capacitación y trabajo estándar: procedimientos claros, listas de verificación y etiquetado del estado de línea reducen los errores de traspaso.
Conclusión clave: reduzca el tiempo sin valor; no reduzca la validación ni la verificación. El avance de pasos basado en parámetros (p. ej., «enjuagar hasta la conductividad base») puede ahorrar minutos sin sacrificar resultados.
Cambios con alérgenos: controles específicos
Al pasar de un producto con alérgenos a un producto formulado sin ese alérgeno, ejecute la receta CIP validada del «peor caso» y verifique con pruebas dirigidas (hisopo o enjuague). Incluya las boquillas de la llenadora, las juntas y las zonas de bajo caudal en su plan de muestreo. Mantenga registros trazables de lote que vinculen la limpieza, la verificación y el arranque del siguiente producto. Para el diseño del programa y las opciones de pruebas, consulte Control de alérgenos en la fabricación de bebidas.
Limpieza de cambio en las operaciones unitarias
Los distintos equipos presentan diferentes riesgos y estrategias de limpieza:
- Jarabe crudo y mezcla: centrarse en azúcares, aromas y emulsiones; asegurar que los mezcladores y los mezcladores estáticos reciban una turbulencia adecuada.
- Intercambiadores de calor: los residuos de proteína o pectina pueden requerir pasos alcalinos específicos; los pasos ácidos ayudan con las incrustaciones minerales.
- Llenadora y válvulas: priorizar las zonas de sombra y los elastómeros; verificar la cobertura del sanitizante tras el CIP y la drenabilidad.
- Carbonatación y desaireación: gestionar las bolsas de gas y la espuma; confirmar que los venteos y las rutas de flujo son limpiables.
- Líneas de retorno CIP y tanques: limpiar el propio sistema de limpieza; incluir la verificación de la recirculación.
Documentación, liberación y gestión del estado de línea
Tras una limpieza de cambio, la liberación depende de evidencia documentada de que el CIP se ejecutó dentro de los parámetros y de que la verificación fue satisfactoria. Una buena documentación reduce la ambigüedad en el arranque y en las auditorías.
- Antes del arranque: confirmar el riesgo de producto a producto, elegir la receta, preparar los productos químicos y verificar los servicios auxiliares.
- Durante el CIP: registrar tiempos de paso, concentraciones, temperaturas, caudal/presión, alarmas e intervenciones.
- Después del CIP: capturar los resultados de verificación (ATP, alérgenos, visual), las acciones correctivas si las hubo y la firma de conformidad.
- Estado de línea: usar etiquetas físicas y estado electrónico en el MES/SCADA para evitar errores de «producto equivocado en línea equivocada».
Compatibilidad química y selección de materiales
Asegúrese de que los sellos, juntas y plásticos sean compatibles con sus detergentes y sanitizantes. Revíselo con el fabricante del equipo y el proveedor de productos químicos. En las áreas de envasado, considere cómo toleran la exposición al sanitizante y al enjuague las elecciones de materiales (p. ej., cierres, liners). La compatibilidad de los materiales es una parte importante de los programas de limpieza sostenibles y de bajo tiempo de inactividad.
Notas normativas y específicas de cada mercado
Los mercados pueden imponer expectativas adicionales de limpieza y documentación, especialmente por estándares religiosos o de importación. Por ejemplo, entender el etiquetado en árabe y las expectativas Halal puede influir en los productos de limpieza y los flujos de documentación para Oriente Medio. Véase la visión general en requisitos de importación de bebidas del CCG sobre Halal y etiquetado en árabe y alinéese con su equipo de cumplimiento.
Disponibilidad de servicios auxiliares: consideraciones sobre agua y energía
La repetibilidad del CIP depende de servicios estables: calidad del agua, temperatura del agua, vapor cuando se utiliza y calidad del aire comprimido. Las variaciones pueden cambiar la espuma, el desempeño químico y los puntos finales de enjuague, generando retrabajos o puntos de espera. Aborde la variabilidad de los servicios aguas arriba con sistemas robustos de agua de proceso y condiciones de suministro monitoreadas; la guía sobre la consistencia del agua de proceso amplía las palancas de diseño para estabilizar los resultados.
Datos, alarmas y mejora continua
Aproveche los datos de CIP recopilados para encontrar oportunidades de optimización. Por ejemplo, analice las duraciones de los pasos de enjuague frente a los puntos finales de conductividad para recortar el tiempo excedente; siga las relimpiezas y correlaciónelas con sus causas raíz (reposición tardía de productos químicos, variaciones del agua, dispositivos de aspersión obstruidos). Las desviaciones de parámetros deben activar alarmas e impedir la liberación hasta que se resuelvan y documenten.
Cómo se relaciona la limpieza CIP en la producción de bebidas con el plazo de entrega
Los cambios consumen una parte visible de la jornada de producción. Las mezclas complejas de referencias, las transiciones con alérgenos o los servicios inestables pueden alargar la transición y retrasar fechas comprometidas. Al planificar campañas y capacidad, incluya ventanas de limpieza y tiempo de verificación realistas. Para una visión operativa de la programación, véase por qué la producción de bebidas tarda de 15 a 30 días.
Colaboración con proveedores: aportes de químicos, fabricantes de equipos y laboratorios
Los programas más sólidos son multifuncionales. Los proveedores de productos químicos ayudan a elegir y ajustar los detergentes; los fabricantes de equipos confirman la cobertura y la compatibilidad; el control/aseguramiento de calidad define los planes de muestreo; y los laboratorios externos pueden apoyar la validación de métodos. Documente la base de cada parámetro CIP y mantenga un registro de cambios cuando cambien las recetas o el hardware.
Errores comunes durante la limpieza de cambio (y cómo evitarlos)
- Suponer que visualmente limpio = limpio higiénicamente: use verificación ATP/alérgenos/microbiológica según el riesgo.
- Ignorar los ramales muertos: rediseñar o añadir rompeflujos; verificar con pruebas de cobertura.
- Drenaje insuficiente: los charcos residuales diluyen la química y atrapan suciedad; mejorar las pendientes y los drenajes.
- Calidad del agua inestable: la dureza y la microbiología alteran los resultados; estabilizar los servicios aguas arriba.
- Deriva de parámetros: calibrar los sensores y reponer los productos químicos según el plan.
- Documentación incompleta: los datos faltantes retrasan la liberación; estandarizar los registros.
Preguntas frecuentes
¿Con qué frecuencia debe ejecutarse un CIP completo validado?
La frecuencia depende de la mezcla de productos, las suciedades, la duración de la producción y el riesgo (p. ej., alérgenos). Muchas plantas validan una receta de «peor caso» y la aplican siempre que el riesgo es alto, con recetas más cortas para las transiciones de bajo riesgo. La decisión debe constar en su matriz de limpieza y justificarse con evidencia de validación.
¿Cuál es la diferencia entre CIP y COP?
El CIP limpia sistemas cerrados sin desmontarlos, haciendo circular enjuagues y detergentes a parámetros controlados. El COP (limpieza fuera del lugar) retira piezas para limpiarlas manualmente o en cubeta. Las plantas de bebidas usan CIP para líneas y tanques y COP para las piezas que no se pueden limpiar en el lugar.
¿El CIP elimina las biopelículas?
Los programas CIP bien diseñados reducen el riesgo de formación de biopelículas al eliminar rutinariamente los residuos y sanitizar las superficies. Si se sospecha de una biopelícula, puede requerirse una limpieza especial (p. ej., contacto prolongado con productos químicos o intervención mecánica) según los procedimientos del sitio y la orientación del proveedor.
¿Podemos estandarizar una sola receta para todos los cambios?
Una receta de «peor caso» puede cubrir las transiciones críticas para la seguridad, pero puede ser más larga de lo necesario para los pares de bajo riesgo. Una matriz basada en el riesgo con dos o tres recetas validadas (p. ej., corta, estándar, peor caso) suele equilibrar la garantía de higiene con la eficiencia.
¿Qué debe incluir una lista de verificación de liberación tras un cambio?
Confirmar que se ejecutó la receta correcta dentro de los parámetros, verificar los resultados visuales/ATP/alérgenos/microbiológicos según se hayan definido, revisar las etiquetas de estado de línea, examinar las alarmas y firmar la conformidad. Mantener vínculos trazables con el siguiente lote.
Conclusión
Un CIP eficaz sustenta cambios de línea rápidos y seguros. Comience con una planificación basada en el riesgo, valide la cobertura y los puntos finales con las herramientas adecuadas, estabilice el agua y los servicios auxiliares, y automatice los parámetros y los registros. Documente «cómo se ve lo correcto» y luego use los datos para seguir recortando tiempo sin recortar la garantía. Con este enfoque, la limpieza CIP en la producción de bebidas se convierte en una capacidad repetible, no en un cuello de botella.