

 English
 Español
 العربية
 한국어
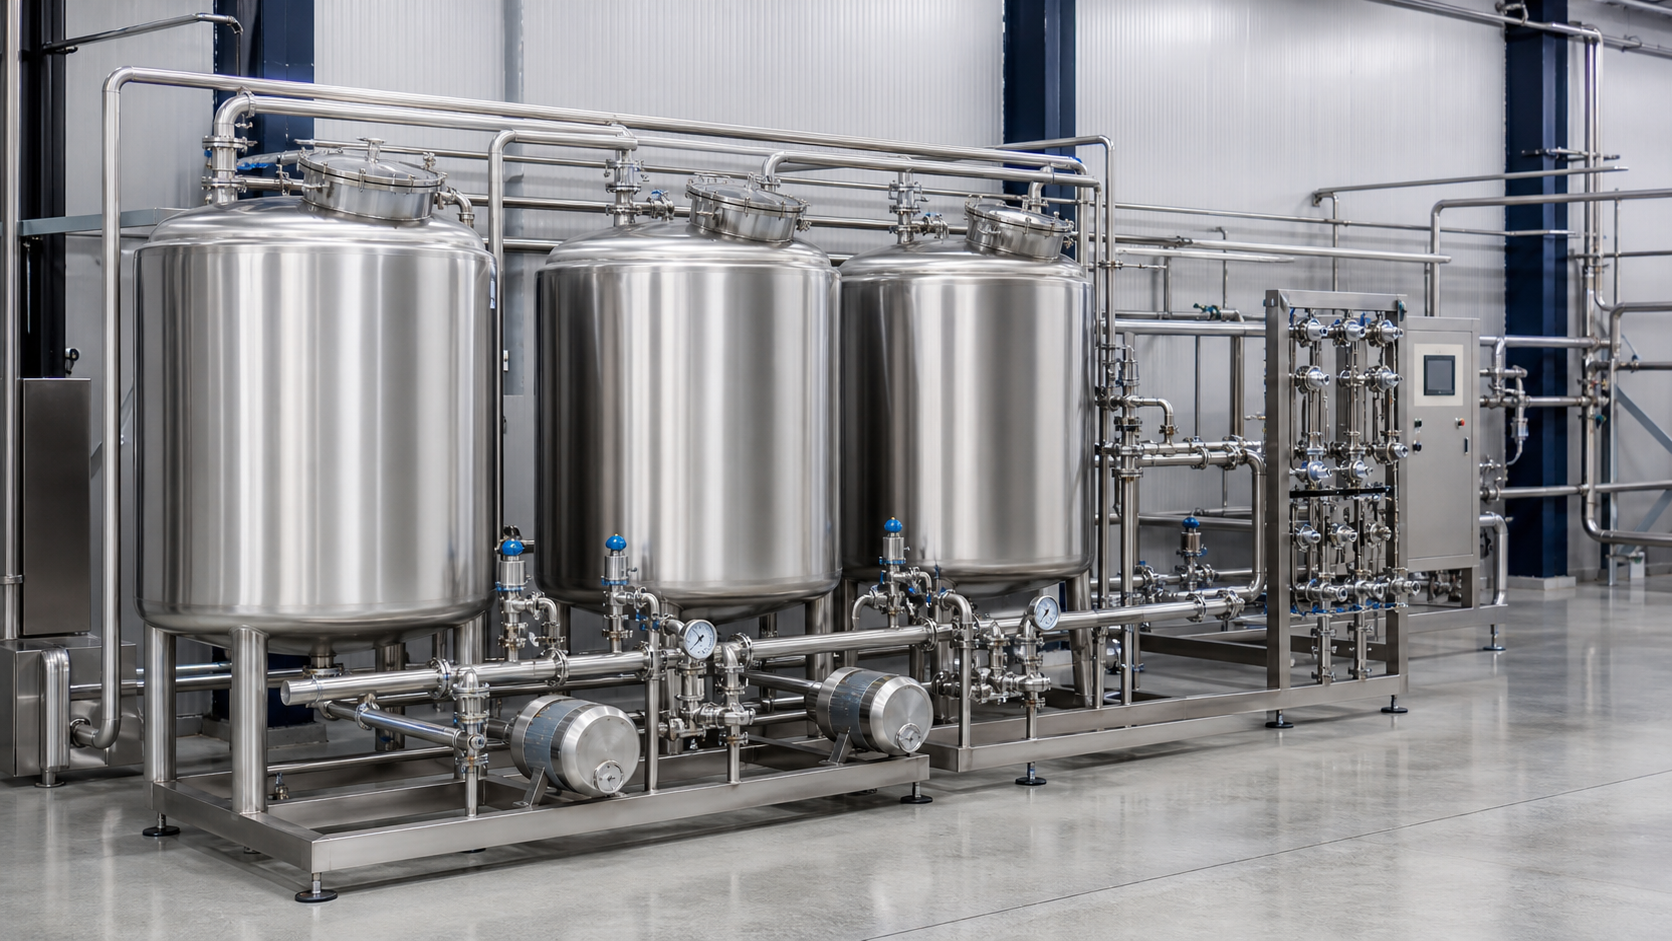
Le nettoyage en place (NEP, ou CIP pour « clean-in-place ») est une méthode contrôlée de nettoyage des surfaces en contact avec le produit — cuves, tuyauteries, échangeurs thermiques et remplisseuses — sans démontage. Dans les opérations de boissons, un NEP efficace en production de boissons est ce qui rend possibles des changements de ligne rapides, sûrs et reproductibles entre différents produits.
Ce guide explique comment fonctionne le NEP, comment planifier et valider le nettoyage de changement de série, et comment réduire le temps de rotation sans compromettre l’hygiène. Il se concentre sur les décisions pratiques que les marques et les équipes de production prennent au quotidien : séquencement des produits, allergènes, qualité de l’eau, outils de validation, documentation et libération.
Qu’est-ce que le NEP dans une usine de boissons ?
Le NEP est une séquence programmée d’étapes de rinçage et de nettoyage mises en circulation dans des équipements fermés pour éliminer les salissures telles que sucres, protéines, pulpe, colorants, arômes et minéraux. Il utilise généralement de l’eau, des détergents alcalins et/ou acides, puis une désinfection finale, le tout contrôlé par le temps, le débit, la concentration chimique et la température, tels que définis par les procédures de l’usine et les recommandations du fournisseur de produits chimiques.
Contrairement au NHP (nettoyage hors place, ou COP), le NEP évite de démonter les composants principaux, améliore la répétabilité et réduit le contact manuel avec les produits chimiques. Lorsqu’il est correctement conçu et validé, il garantit des normes d’hygiène constantes et des changements efficaces entre références.
Pourquoi le NEP compte pour le changement de ligne entre produits
Un nettoyage de changement de série efficace élimine les résidus qui pourraient transférer saveur, couleur, édulcorants ou allergènes vers le lot suivant. Il réduit aussi les temps d’arrêt et les pertes. Sur les marchés réglementés ou lorsque les cahiers des charges clients sont stricts, un NEP validé garantit l’intégrité du produit, l’exactitude de l’étiquetage et la confiance dans la marque.
- Sécurité alimentaire : réduire les risques microbiologiques et allergéniques entre produits.
- Constance de la qualité : éviter les faux goûts, les transferts de couleur ou le trouble dus aux résidus.
- Efficacité opérationnelle : raccourcir la rotation tout en gardant un nettoyage vérifiable.
- Assurance réglementaire et d’étiquetage : soutenir des allégations telles que « sans allergènes ajoutés » lorsqu’elles s’appliquent à la formulation et sont vérifiées par des contrôles.
Comment fonctionne généralement un cycle NEP en boissons ?
Les recettes exactes varient selon l’équipement, les salissures du produit et le programme chimique. Une structure courante comprend un pré-rinçage, un lavage au détergent, un rinçage intermédiaire, un lavage acide (en cas de risque d’entartrage), un rinçage final et une désinfection. Chaque étape a un objectif défini et des points de contrôle.
| Étape NEP | Objectif | Points de contrôle clés |
|---|---|---|
| Pré-rinçage | Éliminer les grosses salissures, dissoudre les sucres, évacuer les particules | Vitesse d’écoulement, clarté du rinçage, suivi de la conductivité/du pH |
| Lavage alcalin | Décomposer les matières organiques (protéines, arômes, huiles), émulsionner les résidus | Concentration chimique, temps de circulation, température cible, turbulence |
| Rinçage intermédiaire | Éliminer le détergent pour limiter le report vers l’étape suivante | Volume de rinçage, retour de la conductivité à la valeur de base |
| Lavage acide (selon les besoins) | Éliminer le tartre minéral, la pierre de lait et l’encrassement thermique | Concentration, temps de contact, compatibilité avec les matériaux |
| Rinçage final | Évacuer les produits chimiques restants ; préparer l’application du désinfectant | Qualité du rinçage, faible conductivité, plan d’échantillonnage microbien |
| Désinfection | Réduire les microbes résiduels avant le démarrage | Type de désinfectant, temps de contact, post-rinçage (si requis par le désinfectant) |
Intention de conception : obtenir l’action mécanique (débit et turbulence), l’action chimique (détergent et désinfectant), la maîtrise du temps et, le cas échéant, de la température — le tout adapté aux salissures et à l’équipement. Les paramètres des recettes doivent être documentés et soumis à un contrôle des modifications.
Planifier le nettoyage de changement entre différents types de boissons
Tous les changements de série ne comportent pas le même risque. Une approche fondée sur le risque permet d’exécuter des recettes plus courtes et ciblées pour les passages à faible risque, et des recettes complètes et validées lorsque le risque est élevé (p. ex. transitions d’allergènes). Tenez compte de la paire de produits, des caractéristiques des salissures et des implications d’étiquetage.
| Scénario de changement | Risque relatif | Approche de nettoyage | Remarques |
|---|---|---|---|
| Eau vers eau légèrement aromatisée | Faible | Recette courte (rinçage + désinfectant) | Vérifier l’acceptabilité du report d’odeur/de saveur |
| Boisson de jus clair vers jus plus foncé | Moyen | Cycle alcalin standard + vérification | Surveiller les colorants et les points de rétention de pulpe |
| Produit laitier/protéine végétale vers boisson sans protéine | Élevé | NEP complet validé | Les salissures protéiques peuvent exiger une chimie alcaline adaptée |
| Produit contenant des allergènes vers produit sans allergène | Très élevé | NEP complet validé + vérification des allergènes | Tests rapides d’allergènes et documentation requis |
| Sirop à Brix élevé vers boisson à Brix faible | Moyen | Accent sur le pré-rinçage + alcalin standard | La dissolution des sucres et les points de vidange sont critiques |
| Boisson gazeuse acide vers boisson plate neutre | Moyen | Cycle standard + contrôles du pH/de l’évent du CO2 | Gérer la mousse et les poches de gaz |
La planification de la séquence aide : produire du clair au foncé, du sans allergène à l’allergène, et les formulations simples avant les émulsions complexes lorsque c’est possible. Lorsque ce n’est pas possible, soyez prêt avec la recette validée du « pire cas » et les tests de vérification associés.
Validation du nettoyage en place pour les boissons : quelles preuves comptent ?
La validation montre qu’un programme NEP, exécuté comme prévu, peut atteindre de façon constante la propreté requise. Elle se distingue de la vérification de routine (contrôles pendant/après chaque exécution) et de la surveillance (paramètres de procédé enregistrés à chaque cycle).
Outils pratiques de validation et de vérification de routine
Une boîte à outils combinée est typique. Choisissez des méthodes adaptées à vos salissures, à vos risques et aux attentes réglementaires de vos marchés cibles.
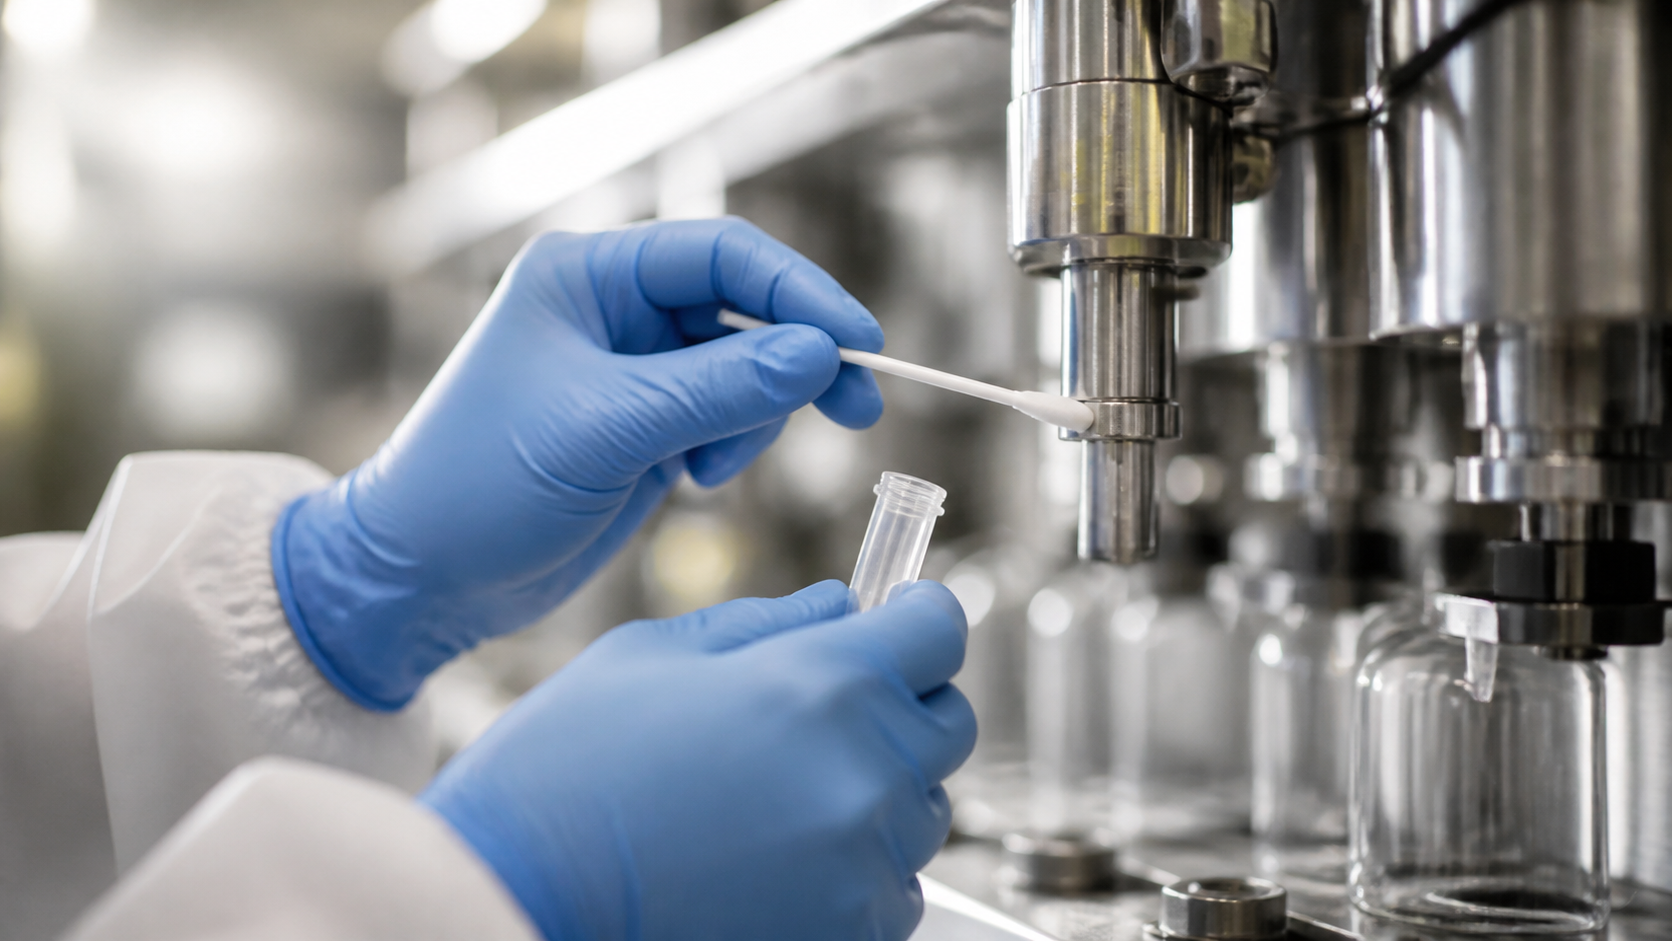
- Contrôles visuels et sensoriels : aucune salissure visible, aucune odeur anormale, aucune décoloration sur les écouvillons ou lingettes.
- Bioluminescence ATP : indication rapide des résidus organiques sur des points choisis.
- Tests rapides d’allergènes : tests par écouvillon ou rinçage pour des protéines spécifiques lors du passage de produits contenant des allergènes.
- Suivi de la conductivité et du pH : surveiller la force des produits chimiques et l’efficacité du rinçage jusqu’à la valeur de base.
- COT dans le rinçage final (le cas échéant) : mesure indicative des matières organiques résiduelles.
- Écouvillons ou échantillons de rinçage microbiologiques : selon le plan d’échantillonnage du site.
- Tests par coupons ou à la riboflavine (couverture par aspersion) : utiles lors de la validation initiale de la couverture dans les cuves.
Combinez-les avec des preuves documentaires : paramètres des recettes NEP, alarmes/verrouillages et dossiers de lot. Pour les programmes axés sur les allergènes, consultez les conseils détaillés dans Maîtrise des allergènes dans la fabrication de boissons.
Définir les points de contrôle critiques et de vérification
Cartographiez les sites « les plus susceptibles de s’encrasser » et « les plus difficiles à nettoyer » : vannes de remplisseuse, joints, bras morts, diviseurs de flux, plaques d’échangeurs thermiques, collecteurs de sirop et points de vidange. Attribuez des points et des fréquences d’échantillonnage. Pendant la validation, démontrez que la recette NEP retenue atteint les objectifs sur ces sites et dans des conditions de « pire cas » (p. ex. durée maximale de production avant nettoyage).
Qualité de l’eau : pourquoi elle détermine la constance du NEP
La chimie de l’eau influence l’efficacité des détergents, l’efficacité du rinçage et la formation de tartre. Les usines qui maîtrisent la stabilité de l’eau de procédé obtiennent généralement des résultats NEP plus prévisibles, moins de nettoyages correctifs et une moindre consommation de produits chimiques. Pour approfondir les étapes de traitement et la conception des systèmes, voir Traitement de l’eau dans la fabrication de boissons et comment la constance de l’eau de procédé influe sur la répétabilité sensorielle et la propreté des équipements.
Comment réduire le temps de changement sans risquer l’hygiène
Raccourcir les changements de série relève de l’ingénierie, de la planification et de la vérification, pas de raccourcis. L’objectif est de supprimer les attentes et les étapes à faible valeur tout en conservant des résultats d’hygiène mesurables.
- Principes SMED : déplacer les tâches de préparation hors du temps d’arrêt (p. ex. préchauffage des cuves NEP, mise à disposition des produits chimiques, kits de joints).
- Recettes NEP automatisées : étapes pilotées par automate avec points de consigne validés, verrouillages et enregistrement des données.
- Séquencement des produits : planifier l’ordre de production pour réduire les transitions à haut risque.
- Raclage (pigging) dans les lignes produit : récupérer le produit résiduel avant le NEP pour réduire la charge de salissures.
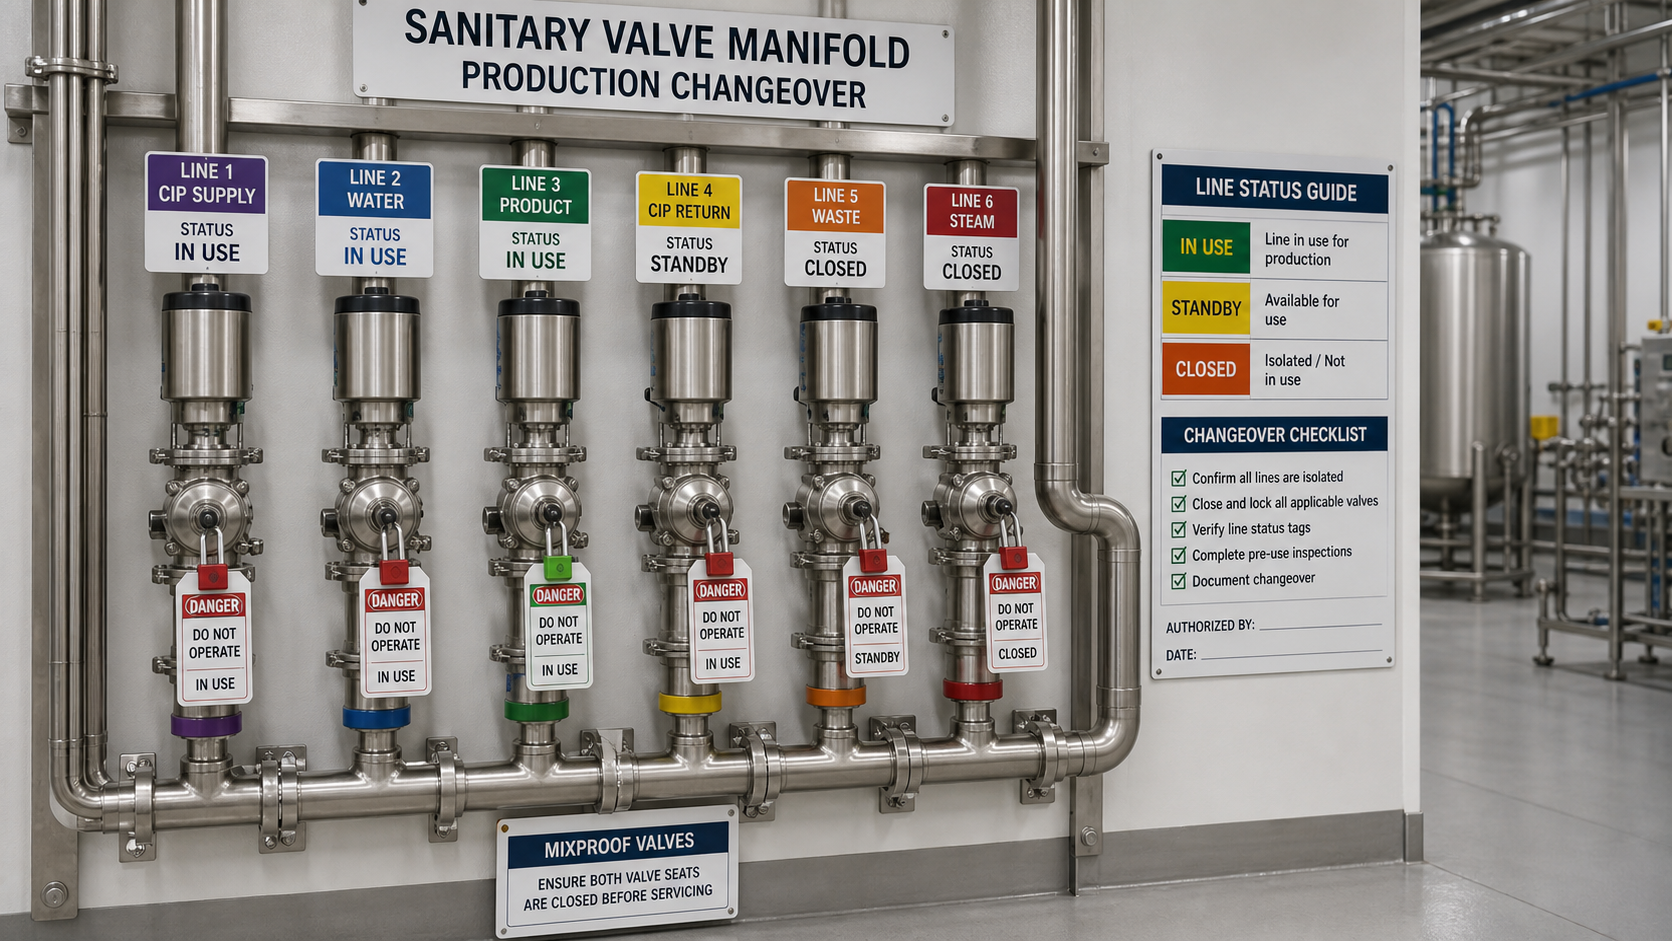
- Vannes mixproof et collecteurs : permettent une préparation en parallèle ou des isolements partiels pour gagner du temps.
- Drainabilité optimisée : intégrer des pentes, des ruptures d’air et des points de vidange pour éviter les stagnations.
- Capteurs en temps réel : utiliser les signaux de conductivité et de température pour passer à l’étape suivante lorsque les points finaux sont réellement atteints.
- Formation et travail standard : des procédures claires, des listes de contrôle et un marquage de l’état de ligne réduisent les erreurs de passation.
À retenir : réduisez le temps sans valeur ajoutée ; ne réduisez pas la validation ni la vérification. L’avancement des étapes selon les paramètres (p. ex. « rincer jusqu’à la conductivité de base ») peut faire gagner des minutes sans sacrifier les résultats.
Changements impliquant des allergènes : des contrôles ciblés
Lors du passage d’un produit contenant un allergène à un produit formulé sans cet allergène, exécutez la recette NEP validée du « pire cas » et vérifiez par des tests ciblés (écouvillon ou rinçage). Incluez les buses de remplisseuse, les joints et les zones à faible débit dans votre plan d’échantillonnage. Conservez des dossiers de lot traçables reliant le nettoyage, la vérification et le démarrage du produit suivant. Pour la conception du programme et les options de test, reportez-vous à Maîtrise des allergènes dans la fabrication de boissons.
Nettoyage de changement selon les opérations unitaires
Les différents équipements présentent des risques et des stratégies de nettoyage différents :
- Sirop brut et mélange : se concentrer sur les sucres, arômes et émulsions ; s’assurer que les mélangeurs et mélangeurs statiques bénéficient d’une turbulence suffisante.
- Échangeurs thermiques : les résidus de protéines ou de pectine peuvent nécessiter des étapes alcalines adaptées ; les étapes acides aident contre le tartre minéral.
- Remplisseuse et vannes : prioriser les zones d’ombre et les élastomères ; vérifier la couverture du désinfectant après le NEP et la drainabilité.
- Carbonatation et désaération : gérer les poches de gaz et la mousse ; confirmer que les évents et les circuits d’écoulement sont nettoyables.
- Lignes de retour NEP et cuves : nettoyer le système de nettoyage lui-même ; inclure la vérification de la recirculation.
Documentation, libération et gestion de l’état de ligne
Après un nettoyage de changement de série, la libération dépend de preuves documentées que le NEP s’est déroulé dans les paramètres et que la vérification est conforme. Une bonne documentation réduit les ambiguïtés au démarrage et lors des audits.
- Avant le démarrage : confirmer le risque produit-à-produit, choisir la recette, préparer les produits chimiques, vérifier les utilités.
- Pendant le NEP : enregistrer les durées des étapes, concentrations, températures, débits/pressions, alarmes et interventions.
- Après le NEP : consigner les résultats de vérification (ATP, allergènes, visuel), les actions correctives éventuelles et la validation.
- État de ligne : utiliser des étiquettes physiques et un statut électronique dans le MES/SCADA pour éviter les erreurs de « mauvais produit sur la mauvaise ligne ».
Compatibilité chimique et choix des matériaux
Assurez-vous que les joints, garnitures et plastiques sont compatibles avec vos détergents et désinfectants. Faites valider avec le fabricant de l’équipement et le fournisseur de produits chimiques. Dans les zones d’emballage, considérez comment les choix de matériaux (p. ex. fermetures, joints d’étanchéité) tolèrent l’exposition au désinfectant et au rinçage. La compatibilité des matériaux est un élément important de programmes de nettoyage durables et à faibles temps d’arrêt.
Notes réglementaires et propres à chaque marché
Les marchés peuvent imposer des attentes supplémentaires en matière de nettoyage et de documentation, en particulier pour les normes religieuses ou d’importation. Par exemple, comprendre l’étiquetage en arabe et les attentes Halal peut influencer les produits de nettoyage et les flux documentaires pour le Moyen-Orient. Voir l’aperçu dans exigences d’importation de boissons du CCG sur le Halal et l’étiquetage en arabe et alignez-vous avec votre équipe conformité.
Disponibilité des utilités : considérations sur l’eau et l’énergie
La répétabilité du NEP dépend d’utilités stables : qualité de l’eau, température de l’eau, vapeur le cas échéant et qualité de l’air comprimé. Les variations peuvent modifier la mousse, les performances chimiques et les points finaux de rinçage, créant des reprises ou des points d’attente. Traitez la variabilité des utilités en amont par des systèmes d’eau de procédé robustes et des conditions d’alimentation surveillées ; les conseils sur la constance de l’eau de procédé détaillent les leviers de conception pour stabiliser les résultats.
Données, alarmes et amélioration continue
Exploitez les données NEP collectées pour trouver des opportunités d’optimisation. Par exemple, analysez les durées des étapes de rinçage par rapport aux points finaux de conductivité pour réduire le temps excédentaire ; suivez les re-nettoyages et reliez-les à leurs causes profondes (réapprovisionnement tardif en produits chimiques, variations de l’eau, dispositifs d’aspersion obstrués). Les écarts de paramètres doivent déclencher des alarmes et empêcher la libération tant qu’ils ne sont pas résolus et documentés.
Comment le NEP en production de boissons se relie au délai de livraison
Les changements de série consomment une part visible de la journée de production. Des mixes de références complexes, des transitions d’allergènes ou des utilités instables peuvent allonger la rotation et repousser des dates engagées. Lors de la planification des campagnes et de la capacité, incluez des fenêtres de nettoyage et un temps de vérification réalistes. Pour une vue opérationnelle de la planification, voir pourquoi la production de boissons prend 15 à 30 jours.
Collaboration avec les fournisseurs : apports chimiques, équipementiers et laboratoires
Les programmes les plus robustes sont transversaux. Les fournisseurs de produits chimiques aident à choisir et à ajuster les détergents ; les équipementiers confirment la couverture et la compatibilité ; le contrôle/l’assurance qualité définit les plans d’échantillonnage ; et les laboratoires externes peuvent soutenir la validation des méthodes. Documentez la base de chaque paramètre NEP et tenez un journal des modifications lorsque les recettes ou le matériel changent.
Pièges courants lors du nettoyage de changement de série (et comment les éviter)
- Croire que visuellement propre = propre sur le plan de l’hygiène : utilisez la vérification ATP/allergènes/microbiologique selon le risque.
- Ignorer les bras morts : reconcevoir ou ajouter des brise-flux ; vérifier par des tests de couverture.
- Drainage insuffisant : les flaques résiduelles diluent la chimie et piègent les salissures ; améliorer les pentes et les vidanges.
- Qualité d’eau instable : la dureté et la microbiologie font varier les résultats ; stabiliser les utilités en amont.
- Dérive des paramètres : étalonner les capteurs et réapprovisionner les produits chimiques selon le plan.
- Documentation incomplète : les données manquantes retardent la libération ; standardiser les enregistrements.
FAQ
À quelle fréquence faut-il exécuter un NEP complet validé ?
La fréquence dépend du mix de produits, des salissures, de la durée de production et du risque (p. ex. allergènes). De nombreuses usines valident une recette de « pire cas » et l’appliquent chaque fois que le risque est élevé, avec des recettes plus courtes pour les transitions à faible risque. La décision doit figurer dans votre matrice de nettoyage et être justifiée par des preuves de validation.
Quelle est la différence entre le NEP et le NHP ?
Le NEP nettoie des systèmes fermés sans démontage en faisant circuler des rinçages et des détergents à des paramètres contrôlés. Le NHP (nettoyage hors place) consiste à retirer des pièces pour un nettoyage manuel ou en bac. Les usines de boissons utilisent le NEP pour les lignes et les cuves, et le NHP pour les pièces qui ne peuvent pas être nettoyées en place.
Le NEP élimine-t-il les biofilms ?
Des programmes NEP bien conçus réduisent le risque de formation de biofilm en éliminant régulièrement les résidus et en désinfectant les surfaces. Si un biofilm est suspecté, un nettoyage spécial (p. ex. contact prolongé avec les produits chimiques ou intervention mécanique) peut être nécessaire selon les procédures du site et les conseils du fournisseur.
Peut-on standardiser une seule recette pour tous les changements de série ?
Une seule recette de « pire cas » peut couvrir les transitions critiques pour la sécurité, mais elle peut être plus longue que nécessaire pour les paires à faible risque. Une matrice fondée sur le risque avec deux ou trois recettes validées (p. ex. courte, standard, pire cas) concilie souvent assurance d’hygiène et efficacité.
Que doit contenir une liste de contrôle de libération après changement de série ?
Confirmer que la bonne recette a été exécutée dans les paramètres, vérifier les résultats visuels/ATP/allergènes/microbiologiques tels que définis, contrôler les étiquettes d’état de ligne, examiner les alarmes et valider. Conserver des liens traçables vers le lot suivant.
Conclusion
Un NEP efficace sous-tend des changements de ligne rapides et sûrs. Commencez par une planification fondée sur le risque, validez la couverture et les points finaux avec les bons outils, stabilisez l’eau et les utilités, et automatisez les paramètres et les enregistrements. Documentez « à quoi ressemble un bon résultat », puis utilisez les données pour continuer à réduire le temps sans réduire la garantie. Avec cette approche, le NEP en production de boissons devient une capacité reproductible — et non un goulot d’étranglement.